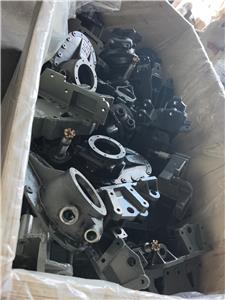
CNC加工鍛造部品
- Yaojia
- 中国
- 25日間
- 300万トン
Yaojia Tradingは、鍛造材料の構造的完全性と高度な機械加工による寸法精度を兼ね備えた、優れたCNC加工鍛造部品を提供しています。
機械加工鍛造品 – 形状だけでなく、加工性も考慮して設計されています
エンジニアや調達チームからよく寄せられる問題の一つは、
"鍛造品は、書類上は問題ないように見えます。材料仕様の基準を満たしています。機械的試験結果も許容範囲内です。鍛造品自体も検査で欠陥がないと認められます。しかし、CNCマシンにセットすると、すぐにさまざまな問題が発生します。穴の一つに十分な加工材が残っていない場合があります。フランジの片側が初期加工時に中心からずれていたため、もう片側よりも少し多く削り取らなければならなかった場合があります。部品を治具に一貫して配置できない場合でも、必ずしも悪いことではありません。以前は寸法が良好だった穴が、熱処理後にわずかに位置が変わってしまい、特定の加工作業に適さなくなることがあります。"
自動車、重機、産業関連など、さまざまな分野で、エンジニア、品質管理者、調達チームから同様の状況について話を聞きます。これらは孤立した問題ではなく、多くの場合、鍛造工程と機械加工工程を分離していることが原因です。
Yaojia メソッド:
鍛造は、鍛造図面だけでなく、完成品の特性も考慮して設計されます。鍛造、熱処理、機械加工という3つの連続した工程を、一切の中断なく計画します。最終目標は非常に明確です。検査可能なだけでなく、機械加工にも完全に適合する特性を備えた鍛造品を納品することです。
単なる鍛造品ではありません。仕上げ加工セットアップ専用の部品です。
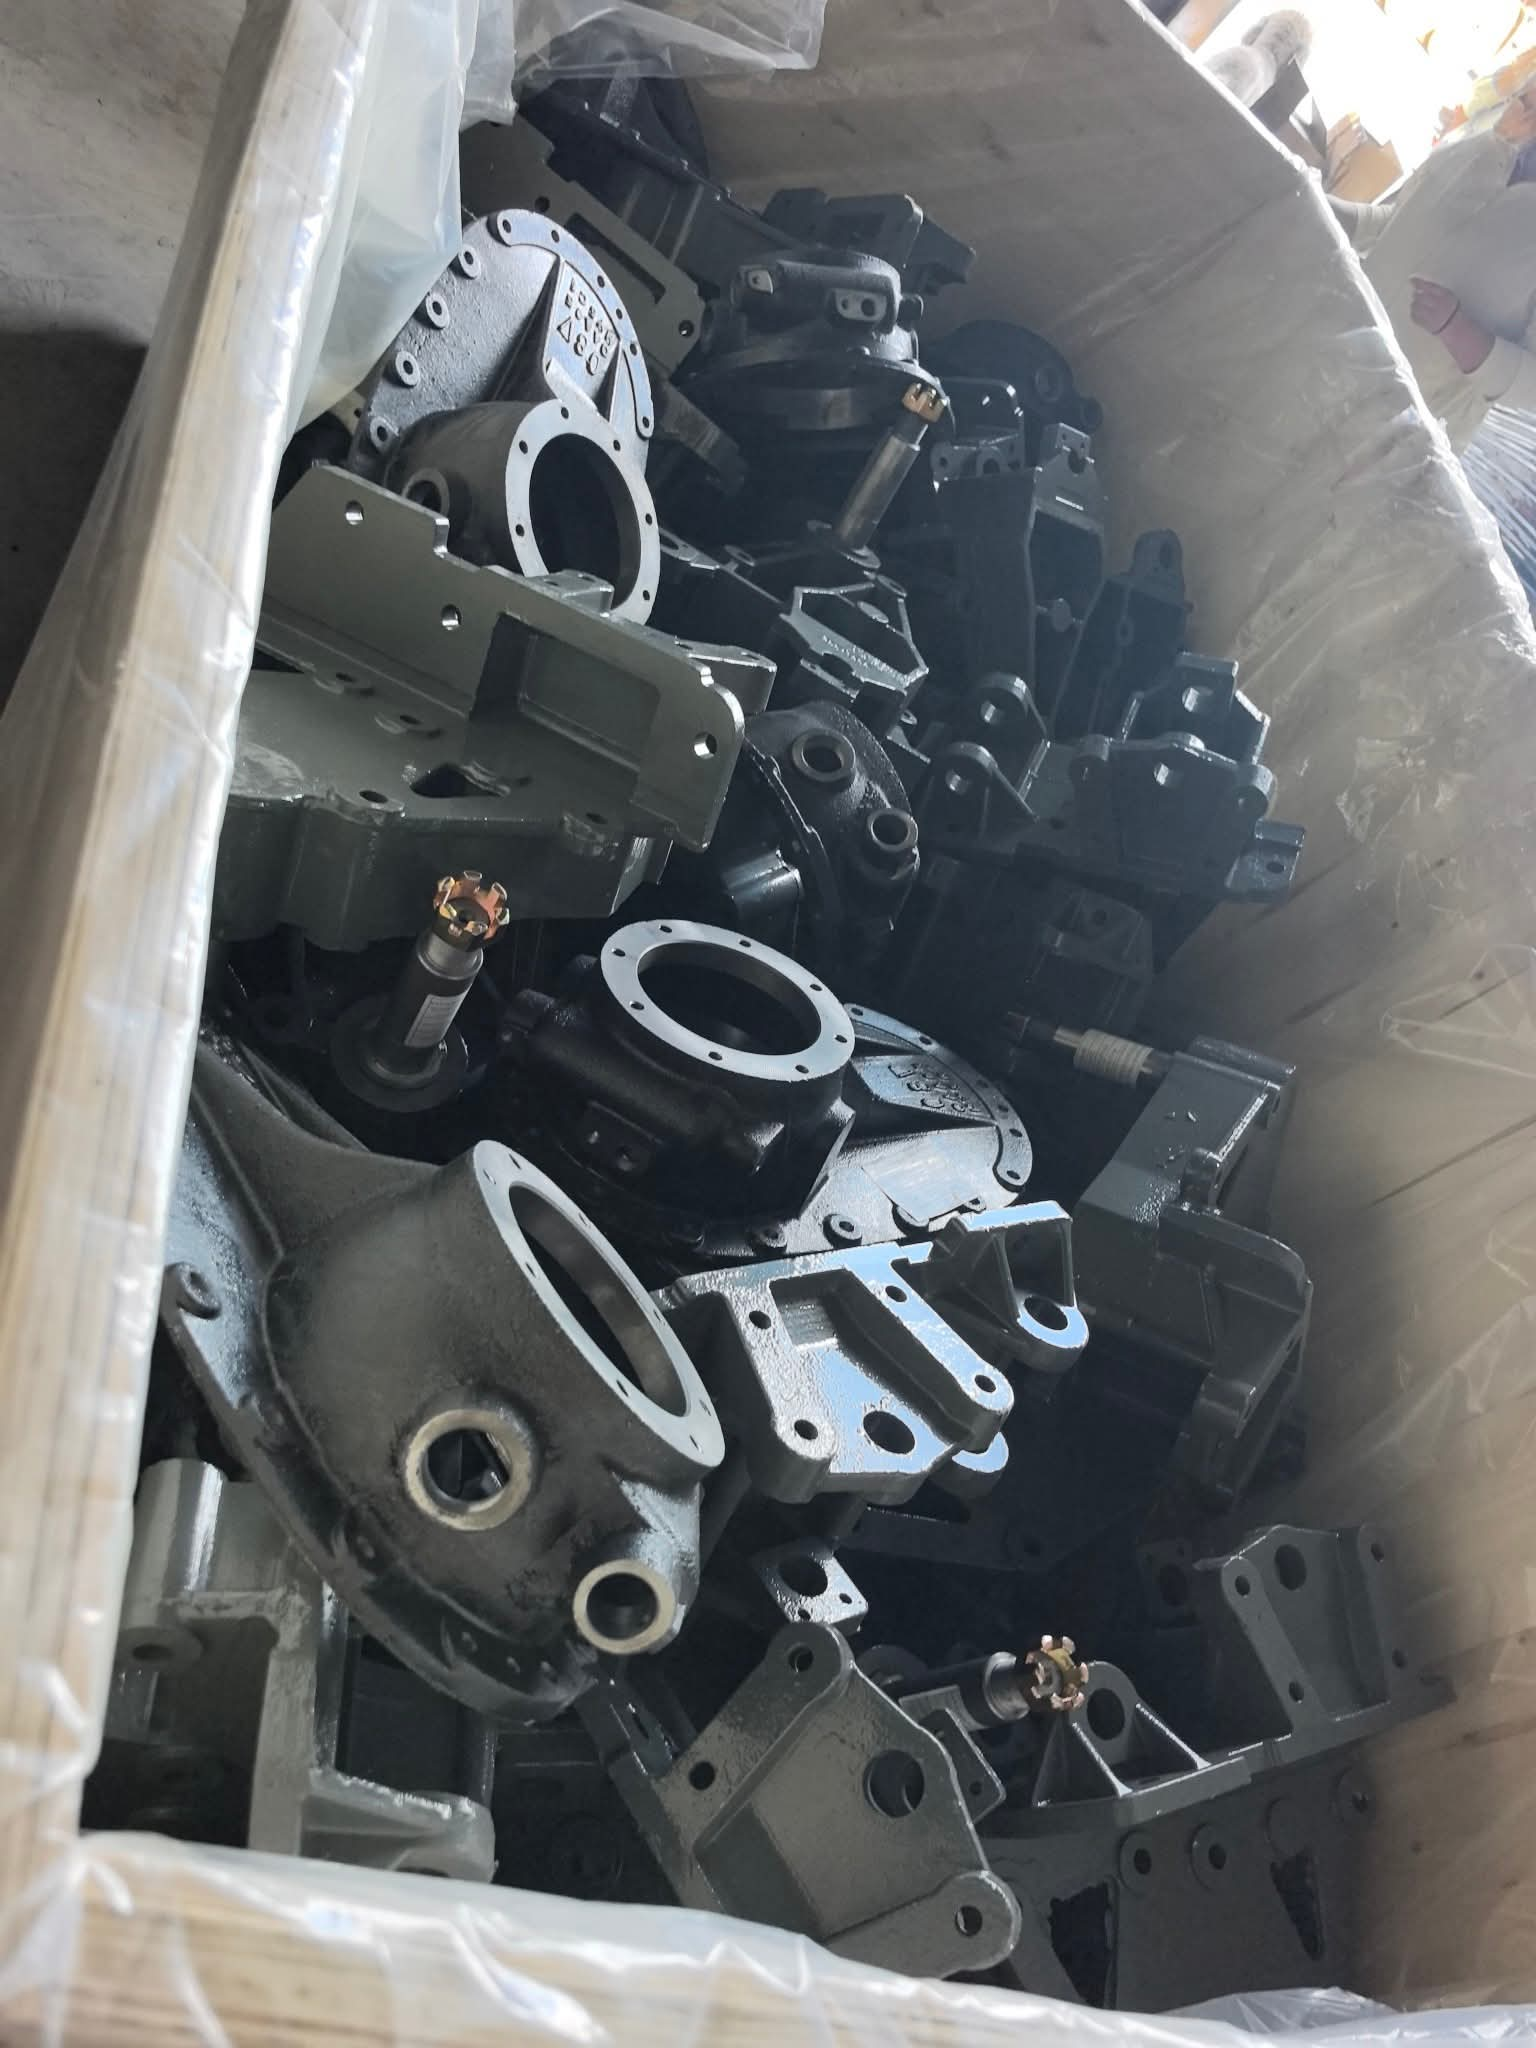
加工がまだ始まっていなくても失敗する可能性のあるもの
穴付近の材料不足:重要な穴やベアリング座付近に材料が不足している場合、機械加工者は所望の寸法に加工することさえできない可能性があります。
フランジ面の材料量が少ない場合:フランジ部分の厚みが不均一になると、片側で切削量が多くなり、振動、工具の中断、工具の急速な損傷、および所望の表面テクスチャの維持に関する問題が発生します。
不適切な基準点:共通の測定点(共通の基準点)がないため、本来は自動で動作するはずの機械でも、毎回同様の結果が得られません。加工対象物の位置調整や再配置が必要となり、時間と位置誤差が増大します。
設計において熱処理の影響を考慮しない場合:材料を熱処理した後の寸法変化が初期設計の焦点となっていないと、誤った許容値が生じ、部品が機械加工不可能なレベルまで歪んでしまいます。
私たちはどのように異なる方法で解決するのか
| 業界の一般的な慣行 | 私たちの診療 |
|---|---|
| 鍛造部品の供給業者は、最終的な機械加工面がどこに配置されるかを知らずに、図面寸法に基づいて素材を納入する。 | 生産開始前に、CAD上で完成部品の形状を鍛造ブランクに重ね合わせます。加工材は、全体公差の範囲内だけでなく、必要な場所に正確に配置されます。 |
| 機械加工チームは、治具が安定して位置決めできないことに気づいた。 | 当社では、鍛造基準点と機械加工治具を並行して設計します。鍛造検査に使用する基準点をそのまま機械加工の位置決め面として使用することで、基準点のずれによる誤差を排除します。 |
| 熱処理は単に「焼入れと焼き戻し」とだけ説明されており、その後の機械加工にどのような影響を与えるかは考慮されていません。 | 熱処理後のブランク材をサンプリングして歪みを測定し、歪みが大きい部分の熱処理前の材料を調整することで補正します。特に歪みが顕著な箇所には、予想される歪みの方向に余分な材料を充填します。 |
| 最終検査で問題が発覚すると、責任のなすりつけ合いが始まる。 | 鍛造ブランクは、機械加工前に中間検査を実施します。ブランクから最終製品が製造できない場合は、そこで作業を中止します。加工不能な部品による機械加工コストの損失は発生しません。 |
| 図面の変更には、鍛造および機械加工のサプライヤーから別途見積もりを取る必要があります。 | 図面を一度変更するだけで、鍛造、熱処理、機械加工の各工程が同時に更新されます。異なるサービスプロバイダー間での意思疎通の齟齬は発生しません。 |
なぜそれがあなたの業務にとって重要なのか
| このアプローチを取らない場合のリスク | 当社の保証 |
|---|---|
| 重要な機能に関する在庫不足により、完成品部品が廃棄された。 | 鍛造工具を切削する前に、各機能ごとの最小在庫量を確認します。予期せぬ薄肉や短穴が発生しないようにするためです。 |
| 不整合なデータに基づいて、何度もやり直しや追加のセットアップを行う。 | 初回生産では、鍛造段階で計画されたのと同じ基準方式を使用するため、再加工の段取りが削減または排除される。 |
| 鍛造業者と機械加工業者間の欠陥所有権をめぐる紛争 | 責任の所在は一元化されています。原材料から完成品まで、サプライチェーン全体を当社が管理します。責任のなすりつけ合いは一切ありません。 |
| 図面変更が発生すると、リードタイムが長くなる。 | 1回の技術レビューで全てのプロセスステップが一度に更新されるため、個別の見積依頼やベンダーとの調整による遅延は発生しません。 |
品質管理 ― 当社の5段階検査プロセス
鍛造部品および機械加工部品については、品質管理は製造工程のあらゆる段階に組み込まれています。当社では、出荷前にすべての部品が図面要件を満たしていることを確認するための体系的な検査プロセスを実施しています。
| ステップ | 検査段階 | 私たちがチェックするもの | 方法 | 管理基準 |
|---|---|---|---|---|
| 1 | 入荷資材の検証 | 材質等級、寸法 | 分光計、マイクロメーター | 100%トレーサビリティ;寸法は許容範囲内 |
| 2 | 初回製品検査 | 最初の鍛造/機械加工部品の寸法を完全にチェックする | CMM、ねじゲージ、硬度計 | 図面通りのすべての機能 |
| 3 | 工程内検査 | 重要な側面、品質の向上 | サンプリング、目視検査 | 管理計画に従って主要な機能をチェックします |
| 4 | 最終寸法検査 | 完成品の寸法を完全にチェックします。 | CMM、表面形状測定器、硬度計 | 重要な寸法の100%が検証済み |
| 5 | 最終的な視覚的および文書的レビュー | 表面仕上げ、コーティング、包装 | 目視検査 | 欠陥ゼロ、すべての文書が揃っている |
主な検査機器: CMM、硬度計、分光計、ねじゲージ、超音波探傷試験、磁粉探傷試験、浸透探傷試験、X線検査
私たちが提供するもの: 材料証明書、寸法報告書、CMMデータ、硬度試験結果、非破壊検査報告書(必要な場合)、完全なトレーサビリティ、顧客固有の文書
プロセス能力
| パラメータ | 仕様 |
|---|---|
| 材料 | 炭素鋼、合金鋼、ステンレス鋼、アルミニウム、チタン、超合金 |
| 鍛造工程 | オープンダイ鍛造、クローズドダイ鍛造、リング圧延、アップセット鍛造 |
| CNC加工能力 | 3~5軸、旋削、穴あけ、ボーリング、ねじ切り、研削 |
| 部品サイズ範囲 | 最大寸法:長さ1500mm × 幅800mm × 高さ600mm |
| 寸法公差 | 加工精度:±0.02~0.1mm(標準)、±0.01mm(精密) |
| 表面粗さ | 機械加工:Ra 0.8~3.2μm / 研削:Ra 0.4μm以下 |
| 熱処理 | 焼入れ焼戻し、焼きなまし、焼きならし、表面硬化、窒化 |
| 非破壊検査 | 超音波探傷検査、磁粉探傷検査、浸透探傷検査、X線検査 |
なぜ完成した鍛造品は顧客の注目を集めることが多いのか
鍛造部品を購入することは、ほんの一部に過ぎません。本当のメリットは、その部品が機械や構造物に組み込む際に、その時点での機能を気にしなくても済む点にあります。
鍛造と機械加工を綿密に計画された生産スケジュールに統合することで、顧客は以下のことが可能になります。
複数の請負業者間での度重なる引き継ぎ
寸法の不一致による衝突
プロセス中のコミュニケーションの遅延
遅延を引き起こすリソース割り当ての問題
部品の受け渡しのため、複数の請負業者間で現場訪問を行う。
異なる製造前提に起因する追加的な機械加工
これらを継続的な生産サイクルから排除することで、部品価格の引き下げなど、価値が創造される。
リクエストと配送
正確な見積もりを取得するには、まず以下の詳細情報を添えて弊社までご連絡ください。
入手可能な場合は、2D図面、3D CADモデル、または実物サンプル
技術規格と種類
必要な番号
機械加工プロセスの詳細および熱処理要件
検査または認証の手順
配送スケジュールについてのご意見
最小注文数量:標準生産の場合は50個です。
支払い方法:前払い30%、残金は検査ビデオによる確認後にお支払いください(T/T送金)。
輸送方法:コンテナ満載輸送(FCL)と混載輸送(LCL)に対応しています。また、保護梱包と頑丈な木箱梱包も承ります。詳細はご注文時にご相談ください。
製造期間:標準生産:15~25営業日。複雑な形状や特殊素材(例:精密鍛造品)などの特殊なケース:25~40営業日。
保証
当社は納品日から12ヶ月間責任を負います。鋳造不良、機械加工エラー、材料の誤りなどの製造上の欠陥により部品が故障した場合、部品を交換するか、返金いたします。摩耗部品、衝撃で破損した部品、または納品時に改造された部品は保証対象外です。
保証が適用されるかどうかについて、明確な回答をいたします。
クレームを申し立てる際は、部品の写真、部品番号、注文番号をお送りください。その後、48時間以内にご返信いたします。
製造ロットに不良品があった場合、図面、材料、公差など、元の製品のすべての基準をそのまま維持して、そのロットを再成形します。
ご質問がございましたら、材料、仕様、加工手順、図面などについて、直接お答えいたします。行き詰まることはありません。
ヤオジアトレーディングについて
洛陽耀家貿易有限公司は、鋳造、鍛造、金属部品製造において20年以上の実務経験を有しています。創業者である習憲民氏は、鋳造生産およびエンジニアリング管理において25年以上の経験を持っています。
当社の能力:
18,000平方メートルの近代的な生産拠点
従業員数約68名
16名の研究開発チーム(うち2名は上級エンジニア)
年間鍛造、鋳造、機械加工能力:15,000トン
統合サービス:
鍛造(自由鍛造、密閉鍛造、リング圧延、据え込み鍛造)
鋳造
多軸CNC加工
熱処理(焼入れ、焼戻し、焼きなまし、焼きならし、表面硬化、窒化)
表面処理およびコーティング
検査およびCMM
非破壊検査(超音波探傷、磁粉探傷、浸透探傷、X線検査)
サプライチェーンの調整
顧客と市場:
BYD、奇瑞汽車、長城汽車へのティア1サプライヤー
自動車OEM供給
重機および産業分野
韓国、日本、アメリカ、オーストラリア、ドイツへ輸出された製品
展示
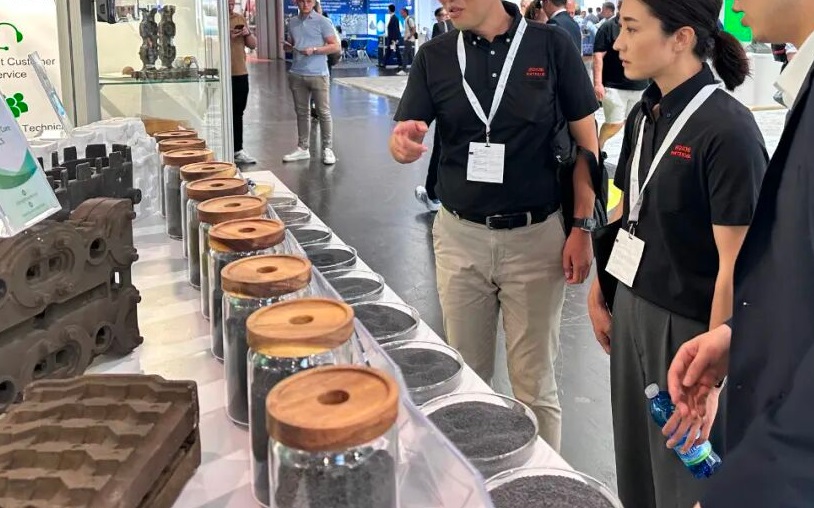
2024年5月、ヤオジア・トレーディングは上海で開催された中国国際鋳造技術・設備展に出展し、鍛造・鋳造の精度と包括的な産業チェーンサービス能力を披露した。
よくある質問
Q1:お客様の図面に基づいて製作できますか?
はい、問題ありません。弊社では、図面、CADファイル、技術仕様書、または実物サンプルに基づいて製品を製造いたします。
Q2:見積もりを依頼する際に、どのような情報を提供すればよいですか?
正確な見積もりを作成するためには、図面、材料の詳細、概算の年間需要、注文ごとの数量、熱処理に関する情報、機械加工プロセス、品質検査要件、および納期をご提供いただけると助かります。
Q3:鍛造にはどのような材料を使用していますか?
軟鋼、合金鋼、ステンレス鋼、アルミニウム、チタン、および超合金。
Q4:どのような鍛造プロセスが利用可能ですか?
当社では、オープンダイ鍛造、クローズドダイ鍛造、リング圧延、アップセット鍛造を提供しています。
Q5:貴社が取り扱うことができる鍛造品の最大寸法はどれくらいですか?
L - 1500mm。W - 800mm。H - 最大 600mm。
Q6:どの程度の許容誤差に対応できますか?
加工精度:標準は±0.02~0.1mm、精密は±0.01mm
Q7:どのような表面仕上げが可能ですか?
機械加工:Ra 0.8~3.2μm。研削:Ra 0.4μm以下
Q8:貴社は熱処理サービスを提供する有能な業者ですか?
当社では、焼き戻し、焼きなまし、焼き入れ、焼きならし、火炎/誘導加熱による表面硬化、シアン化処理、浸炭処理、窒化処理による表面硬化などの熱処理を行っています。
Q9:貴社はどのような非破壊検査(NDT)能力をお持ちですか?
超音波探傷検査、磁粉探傷検査、浸透探傷検査、およびX線検査。
Q10:通常、納期はどのくらいですか?
標準納期:15~25営業日。複雑納期(精密鍛造品を含む):25~40営業日。納期はご注文時に確定いたします。
Q11:最小注文数量(MOQ)はいくつですか?
標準生産は50個からとなります。試作品や少量生産についてはご相談ください。
Q12:貴社の年間生産能力はどれくらいですか?
年間15,000トン。鍛造、鋳造、CNC加工を含む。
鍛造・機械加工サプライヤーに尋ねるべき4つの質問
最終的な機械加工工程を考慮して鍛造品を設計していますか?
鍛造検査と機械加工治具間の基準点の一貫性をどのように確保していますか?
鍛造代において、熱処理による歪みをどのように補正しますか?
製造工程全体を自社で管理していますか?それとも機械加工は外部委託していますか?
答えは用意してあります。お気軽にお尋ねください。